


Duże wtryskarki
Duży producent wtryskarek
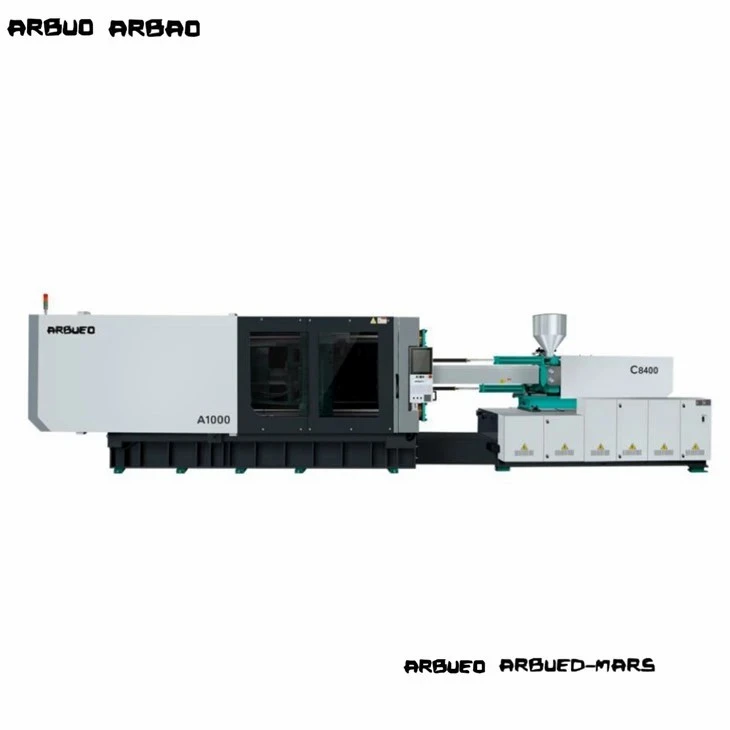
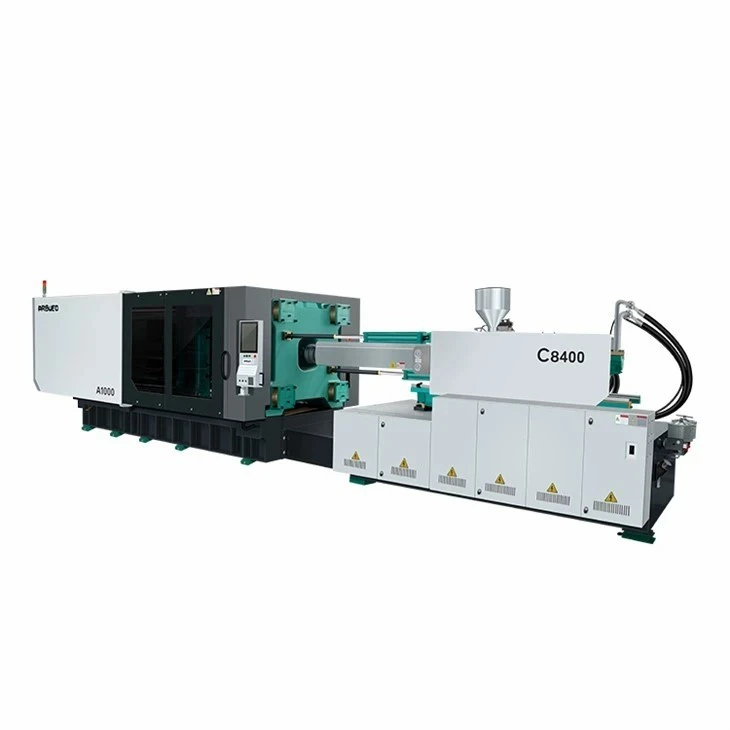
Large injection molding machines (clamping force >= 450 ton / 4500 kN) przetwarza masowe komponenty termoplastyczne w sektorach motoryzacyjnym, opakowań, logistyki i urządzeń. Obsługa ciężkich form wymaga sztywności konstrukcyjnej, precyzyjnej równoległości płyt, stabilnego ruchu płyt i-energooszczędnej architektury napędu hydraulicznego lub hybrydowego.
W tym przewodniku opisano konfiguracje techniczne, wymiary płyt dociskowych, rozstaw-prętów i wydajność wtrysku na naszych platformach maszyn o dużym-tonażu. Pomaga producentom narzędzi, inżynierom produkcji i dyrektorom ds. zaopatrzenia w dopasowywaniu wymiarów form, wymagań dotyczących przepływu żywicy i docelowych czasów cykli do specyfikacji maszyny.


Przegląd dużej wtryskarki
Systemy formowania wtryskowego o dużym-tonażu wykorzystują albo dwie-hydrauliczne płyty dociskowe/serwo-elektryczne struktury hybrydowe, albo zoptymalizowane mechaniczne mechanizmy mocowania z pięcioma-podwójnymi{4}}przełącznikami.
Architektura zaciskania
Systemy z dwoma-płytami: wykorzystanie bezpośrednich hydraulicznych cylindrów przesuwu do-szybkiego ruchu płyty w połączeniu z czterema nakrętkami zabezpieczającymi-prętów ściągających i hydraulicznymi cylindrami-o krótkim skoku. Taka konstrukcja eliminuje zużycie łącznika przełączającego, zmniejsza powierzchnię zajmowaną przez maszynę o 20–30% w porównaniu z konfiguracjami z trzema-płytami dociskowymi i zapewnia niezakłócony dostęp z tyłu w celu automatycznego wyjmowania części.
Pięciopunktowe systemy przełączające: wykorzystaj zrównoważone mechaniczne łączniki przełączające napędzane przez serwo-zespoły hydrauliczne. Systemy te zapewniają szybki ruch płyty, naturalne opóźnienie kinetyczne przed dotknięciem formy oraz{{3}energooszczędne blokowanie podczas faz chłodzenia.
Architektura wtrysku
Dwu-odciążone jednostki wtryskowe eliminują moment przechylający prowadnice liniowe podczas wtrysku pod wysokim-ciśnieniem (do 2200 barów).
Azotowane lub bimetaliczne zespoły śrubowe i cylindryczne obsługują żywice-wzmocnione włóknem szklanym (PP-GF30, PA66-GF30), stopy konstrukcyjne i polimery pochodzące z recyklingu.
Serwo-elektryczne lub-systemy pomp hydraulicznych o zmiennym wydatku zapewniają precyzyjną kontrolę prędkości i ciśnienia w-pętli zamkniętej, utrzymując powtarzalność wtrysku w granicach +/- 0.1%.
Zakres maszyn
Nasz sprzęt o dużym-tonażu jest podzielony na cztery odrębne linie konstrukcyjne w zależności od siły zwarcia, układu napędowego i zastosowań docelowych:
|
Szereg |
Zakres siły mocowania |
System zaciskowy |
Typ napędu |
Główny nacisk techniczny |
|
Seria HT-T |
450T - 1,000T |
Przełącznik 5-punktowy |
Serwo-Hydrauliczne |
Ogólne duże części,-pojemniki głęboko tłoczone, skrzynie przemysłowe. |
|
Seria HD-TP |
600T - 3,200T |
Dwie-płyty |
Serwo-Hydrauliczne/hybrydowe |
Zderzaki samochodowe, deski rozdzielcze, duże skrzynie paletowe, instalacje o małej powierzchni. |
|
Seria HS-PET |
450T - 800T |
Przełącznik do ciężkich-obciążeń |
Serwo-o wysokim przepływie |
Produkcja preform PET (do 128 gniazd), wyspecjalizowane jednostki uplastyczniające o wysokim-momencie obrotowym. |
|
HE-Seria elektryczna |
450T - 900T |
Serwo-Elektryczne |
W pełni elektryczny/hybrydowy |
Opakowania medyczne do pomieszczeń czystych, światłowody optyczne, ultra{0}}precyzyjne-części samochodowe o cienkich ściankach. |
Lista produktów
Dwupłytowa wtryskarka HD-600TP
Siła mocowania: 6000 kN (600 ton)
Krawat-Prześwit pręta (wys. x szer.): 920 x 850 mm
Maks. Masa strzału (PS): 2850 g
Średnica śruby: 80 / 90 / 100 mm
Kluczowa cecha: kompaktowa konstrukcja z mechanizmem-bezpośredniej blokady-; obejmuje proporcjonalne sterowanie-pętlą zamkniętą dla sekwencji ciągnięcia rdzenia-.
Pięciopunktowa maszyna przełączająca HT-800T
Siła mocowania: 8000 kN (800 ton)
Krawędź-Prześwit pręta (wys. x szer.): 1060 x 980 mm
Maks. Masa strzału (PS): 4320 g
Średnica śruby: 95 / 105 / 115 mm
Kluczowa cecha: Płyty dociskowe-skrzyniowe-o wysokiej sztywności zaprojektowane za pomocą analizy elementów skończonych (FEA) w celu zminimalizowania ugięcia płyty przy dużym tonażu.
Maszyna dwupłytowa HD-1200TP
Siła mocowania: 12 000 kN (1200 ton)
Krawat-Prześwit pręta (wys. x szer.): 1320 x 1200 mm
Maks. Masa strzału (PS): 7800 g
Średnica śruby: 115 / 125 / 135 mm
Kluczowa funkcja: automatyczne wycofywanie-kolumny (od góry,-po stronie operatora) w celu uproszczonego-bocznego załadunku dużych narzędzi motoryzacyjnych.
HD-1800TP Automotive-Maszyna dwupłytowa klasy
Siła mocowania: 18 000 kN (1800 ton)
Krawat-Prześwit pręta (wys. x szer.): 1600 x 1450 mm
Maks. Masa strzału (PS): 14200 g
Średnica śruby: 140 / 155 / 170 mm
Kluczowa funkcja: wielostopniowe-profilowanie wtrysku ze zsynchronizowanym sekwencyjnym sterowaniem zasuwą zaworów (do 16 stref pneumatycznych/hydraulicznych).
Ciężka maszyna przemysłowa HD-2500TP
Siła mocowania: 25 000 kN (2500 ton)
Krawat-Prześwit pręta (wys. x szer.): 1900 x 1700 mm
Maks. Masa strzału (PS): 22500 g
Średnica śruby: 165 / 180 / 200 mm
Kluczowa cecha: Podwójne cylindry plastyfikujące z opcją elektrycznego napędu śrubowego; zdolne do ciągłego topienia-polimerów o dużej objętości do pojemników i palet na odpady logistyczne.
HD-Bardzo duża maszyna konstrukcyjna 3200TP
Siła mocowania: 32 000 kN (3200 ton)
Krawat-Prześwit pręta (wys. x szer.): 2200 x 1950 mm
Maks. Masa strzału (PS): 35 000 g
Średnica śruby: 190 / 210 / 230 mm
Kluczowa cecha: wzmocniona konstrukcja płyty z aktywną kompensacją nachylenia płyty, zaprojektowana z myślą o wielo-wnękowych listwach zewnętrznych samochodów i komorach użyteczności publicznej.
Kluczowe cechy techniczne
Sztywność konstrukcji zaciskowej i analiza elementów skończonych (FEA)
Odkształcenie płyty pod maksymalnym naciskiem powoduje wypływ formy, zużycie linii podziału i-niejednolitą grubość ścianki.
Płyty posiadają-wzmocnienie ramy zaprojektowane metodą FEA w celu równomiernego rozłożenia siły docisku na całej powierzchni montażowej formy.
Równoległość płyt pozostaje zachowana<= 0.08 mm/m under 100% clamping loads.
Pręty ściągające-z chromowanej stali-o wysokiej wytrzymałości na rozciąganie-z chromowanej stali-poddawane są hartowaniu indukcyjnemu i nie{4}} ultradźwiękowym testom nieniszczącym (NDT), aby zapobiec pęknięciom zmęczeniowym pod wpływem cyklicznych naprężeń obciążeniowych.
Architektura serwo-napędu hydraulicznego
Napędzane synchronicznymi serwomotorami z magnesami trwałymi w połączeniu z wewnętrznymi pompami zębatymi.
Czas reakcji przy dynamicznej regulacji ciśnienia i prędkości:<= 30 ms.
Zużycie energii jest zmniejszone o 30% do 55% w porównaniu z tradycyjnymi maszynami z pompą-zmiennej wydajności, ponieważ prędkość silnika spada niemal do zera podczas faz utrzymywania i chłodzenia.
System plastyfikujący i odporność na zużycie
Standard Barrel & Screw: 38CrMoAlA steel, ion nitrided to a depth of 0.5 - 0.8 mm (hardness >= 950 WN).
Opcja bimetaliczna (żywice ścierne/korozyjne): wyściółka lufy- ze stopu niklu, w połączeniu z-spawaną powłoką z węglika wolframu (twardość 60 - 65 HRC) przy obciążeniu włóknem szklanym.
Geometria ślimaka barierowego z dyspersyjnymi i rozdzielczymi elementami mieszającymi zapewnia jednorodność termiczną stopu w zakresie +/- 1.5 stopni C.
Precyzyjny interfejs sterowania hydraulicznego i automatyzacji
Zawory proporcjonalne kontrolują opóźnienie otwierania/zamykania formy, wyciąganie rdzenia i sekwencje wyrzucania.
Przemysłowe sieci komunikacyjne EtherCAT/CANbus łączą się bezpośrednio z przetwornikami liniowymi (rozdzielczość położenia 0,01 mm).
Standardowe interfejsy Euromap 63 / Euromap 73 umożliwiają integrację typu „plug- i- play” z robotami-z górnym wejściem, robotami zbierającymi wlewki-z bocznym wejściem, magnetycznymi systemami mocowania form i sekwencyjnymi sterownikami gorących kanałów.
Siła mocowania, rozmiar formy i wydajność wtrysku
Dopasowanie formy do odpowiedniej maszyny wymaga oceny przewidywanej powierzchni, wysokości formy, prześwitu pomiędzy-kolumnami i gęstości żywicy.
Siła zaciskania (kN)=[Przewidywana powierzchnia układu części i prowadnicy (cm2) x Średnie ciśnienie w komorze (bar)] / 100
Polimery o dużej lepkości (np. PC, PMMA, PA-GF): Wymagają średniego ciśnienia we wnęce wynoszącego 400 - 700 bar.
Polimery o niskiej lepkości (np. PP, PE, PS): Wymagają średniego ciśnienia we wnęce wynoszącego 250 - 450 bar.
Prześwit pomiędzy ściągami (wys. x szer.): Odległości w poziomie i w pionie pomiędzy ściągami- muszą przekraczać wymiary zewnętrznej płyty formy, chyba że maszyna ma możliwość wyciągania górnego-ściągu.
Zakres wysokości formy (min./maks.): Całkowita wysokość stosu formy musi mieścić się ściśle w zakresie światła dziennego maszyny:
Maks. światło dzienne=Maks. wysokość formy + skok mocowania
Skok i siła wypychacza: Upewnij się, że hydrauliczne sworznie wypychacza są wyrównane z płytami wypychaczy formy i zapewniają wystarczającą siłę, aby usunąć głęboko-wyciągnięte części.
Aby zachować stabilność termiczną i uniknąć degradacji polimeru:
Minimalna masa śrutu: powinna przekraczać 20% całkowitej teoretycznej wydajności śrutu.
Maksymalna masa śrutu: Nie powinna przekraczać 80% całkowitej teoretycznej wydajności śrutu (obliczonej w gęstości równoważnej PS rho=1.05 g/cm3).
Współczynnik regulacji gęstości żywicy:
Rzeczywista wydajność wtrysku (żywica)=PS Wydajność wtrysku x (gęstość stopu docelowej żywicy / gęstość stopu PS)
Dane techniczne
|
Parametr |
Jednostka |
HD-600TP |
HT-800T |
HD-1200TP |
HD-1800TP |
HD-2500TP |
HD-3200TP |
|
Siła zaciskania |
kN |
6,000 |
8,000 |
12,000 |
18,000 |
25,000 |
32,000 |
|
Skok otwarcia |
mm |
950 |
1,050 |
1,350 |
1,650 |
1,950 |
2,250 |
|
Odległość między-prętami ściągającymi (wys. x szer.) |
mm |
920 x 850 |
1,060 x 980 |
1,320 x 1,200 |
1,600 x 1,450 |
1,900 x 1,700 |
2,200 x 1,950 |
|
Maks. Światło dzienne |
mm |
1,800 |
2,050 |
2,550 |
3,050 |
3,550 |
4,050 |
|
Min. / Maks. Wysokość formy |
mm |
400 / 850 |
450 / 1,000 |
500 / 1,200 |
600 / 1,400 |
700 / 1,600 |
800 / 1,800 |
|
Średnica śruby (opcja B-) |
mm |
90 |
105 |
125 |
155 |
180 |
210 |
|
Stosunek L/D (opcja B-) |
L/D |
22:1 |
22:1 |
23:1 |
23:1 |
24:1 |
24:1 |
|
Objętość wtrysku |
cm3 |
2,860 |
4,110 |
7,420 |
13,580 |
21,500 |
33,350 |
|
Masa strzału (PS) |
g |
2,600 |
3,745 |
6,750 |
12,350 |
19,560 |
30,350 |
|
Ciśnienie wtrysku (śruba B-) |
bar |
1,850 |
1,780 |
1,820 |
1,750 |
1,700 |
1,650 |
|
Maks. Prędkość śruby |
obr./min |
160 |
140 |
120 |
105 |
90 |
75 |
|
Siła wyrzutnika |
kN |
160 |
200 |
280 |
400 |
550 |
700 |
|
Skok wyrzutnika |
mm |
250 |
300 |
350 |
400 |
450 |
500 |
|
Pojemność zbiornika oleju |
L |
900 |
1,200 |
1,800 |
2,600 |
3,500 |
4,800 |
Jak wybrać
Wybór sprzętu do wtrysku o dużym-tonażu wymaga oceny wymagań mechanicznych, termicznych i infrastruktury zakładu. Postępuj zgodnie z poniższą sekwencją weryfikacji technicznej:
Oblicz minimalne wymagania dotyczące tonażu:
Oszacuj całkowitą przewidywaną powierzchnię (w tym kanały zimne) i pomnóż przez szczytowe ciśnienie wnęki-specyficzne dla materiału.
Sprawdź wymiary oprzyrządowania fizycznego:
Sprawdź, czy zewnętrzne wymiary formy przechodzą przez luz-szpilki. Upewnij się, że wysokość stosu mieści się w granicach minimalnej/maksymalnej wysokości-zamkniętej płyty dociskowej.
Oceń wymagania dotyczące żywic i plastyfikatorów:
Wybierz śrubę standardową lub bimetaliczną na bazie dodatków ściernych (GF/talk). Dopasuj stosunek L/D i wymagania dotyczące momentu obrotowego, aby zapewnić odpowiednią jednorodność stopu bez ścinania łańcucha polimeru.
Audyt narzędzi fabrycznych i możliwości pięter:
Sprawdź moc transformatora dla szczytowych obciążeń silnika i ogrzewania. Oceń udźwig suwnicy w porównaniu z maksymalnym ciężarem elementu formy/maszyny i sprawdź grubość płyty podłogowej, aby wytrzymać duże obciążenia statyczne.
Zdefiniuj podstawowe-interfejsy ściągania i automatyzacji:
Określ wymagane obwody-uciągu rdzenia hydraulicznego i wybierz protokoły interfejsu Euromap (Euromap 63, 73 lub 84) na potrzeby automatyzacji robotycznej.
Aplikacje
Sektor Motoryzacyjny
Części: Zderzaki przednie i tylne, moduły tapicerki drzwi, tablice przyrządów, wykładziny nadkoli.
Żywice: PP + EPDM-TD20, PC/ABS, ABS, PA66 + 30% GF.
Wymagania techniczne: Niskie ugięcie zacisku, aby zapobiec wypływowi na szerokich liniach podziału, sekwencyjna integracja zasuwy zaworu do sterowania-linią spawania, funkcja-powrotu rdzenia do formowania pianki mikrokomórkowej (proces Mucell).
Opakowania przemysłowe i logistyka
Części:-wytrzymałe zwrotne skrzynie transportowe, skrzynie rolnicze, składane kontenery o pojemności 1000 litrów, palety plastikowe.
Żywice: polietylen-o dużej gęstości (HDPE), kopolimery udarowe polipropylenu (PP-C).
Wymagania techniczne: Wysoka wydajność plastyfikowania (kg/h) przy ciągłym, szybkim-cyklu pracy; wieloetapowe-sekwencje ciągnięcia-rdzenia dla złożonych rdzeni ślizgowych.
Sprzęt AGD i narzędzia środowiskowe
Części: Zewnętrzne wanny pralek, ramy główne klimatyzatorów, kosze na śmieci komunalne 120L/240L, komory dostępu do kabli.
Żywice: HDPE, PP, ABS strukturalny.
Wymagania techniczne: Sztywność konstrukcyjna wytrzymująca długie cykle chłodzenia bez odkształceń termicznych; wielopunktowe-hydrauliczne systemy wyrzutu.
Produkcja, instalacja i uruchomienie
Zakładowa produkcja precyzyjna
Przed obróbką ciężkie konstrukcje poddawane są-wyżarzaniu odprężającemu w cyfrowych piecach-do obróbki cieplnej.
Powierzchnie płyt i otwory-szpilek ściągających są obrabiane w jednym ustawieniu na dużych wytaczarkach stołowych-CNC, aby zachować tolerancje geometryczne.
Kontrola jakości i testy akceptacji fabrycznej (FAT)
Przed wysyłką każda maszyna przechodzi 24-godzinny cykl testów na sucho przy maksymalnej prędkości roboczej.
Interferometry laserowe sprawdzają wyrównanie płyt i powtarzalność ruchu. Przewody hydrauliczne są testowane ciśnieniowo-przy 1,5-krotnym ciśnieniu roboczym, aby zapobiec wyciekom.
Testy logistyczne, instalacyjne i odbiorcze na miejscu (SAT)
Logistyka: dostarczane jako podzespoły modułowe- (jednostka zaciskowa, jednostka wtryskowa, zasilacz hydrauliczny) w płaskich-regałach i otwartych-kontenerach.
Montaż: Precyzyjne poziomowanie za pomocą-wytrzymałych uchwytów klinowych na podłogach z żelbetowego betonu przemysłowego (minimalna grubość betonu: 250 - 300 mm).
Uruchomienie: weryfikacja na miejscu-obejmuje płukanie pod kątem czystości oleju hydraulicznego (norma ISO 4406 z 16/14/11), kalibrację stref grzewczych, ustawienie-śrub ściągających oraz pełne testy integracji z narzędziami i automatyzacją form klienta.
Personalizacja i OEM
Oferujemy dostosowane do indywidualnych potrzeb modyfikacje mechaniczne, hydrauliczne i oprogramowanie w celu integracji naszych dużych maszyn w wyspecjalizowane gniazda produkcyjne:
Rozszerzone światło dzienne i zwiększona wysokość formy:Przedłużenia płyt i wydłużone-śruby ściągające do zastosowań w formowaniu metodą głębokiego-tłoczenia (np. kosze na śmieci, głębokie zbiorniki).
Systemy do ciągnięcia prętów-:Hydrauliczne wyciąganie ściągaczy w położeniu górnym lub bocznym umożliwia poziomy załadunek formy w przypadku ograniczonego prześwitu suwnicy.
Specjalistyczne instalacje plastyfikujące:
Beczki bimetaliczne o wysokim{{0}u ścieraniu, obsługujące do 50% zawartości włókna szklanego lub wypełniacza mineralnego.
Wkręty-odporne na korozję (Inconel lub-stal chromowana) do obróbki PCW i polimerów-ognioodpornych.
Wentylowane beczki do przetwarzania żywic higroskopijnych bez-wstępnego suszenia.
Ulepszenia wtrysku wielu-materiałów/współ-:Modułowe dodatkowe jednostki wtryskowe (na baranach, w kształcie litery L-lub w układzie pionowym) ze zintegrowanym sterowaniem stołem obrotowym do formowania wielo-wtryskowego.
Powiązane maszyny
Aby wesprzeć wymagania specjalistycznego przetwarzania, oferujemy uzupełniające platformy maszynowe:
Wszystkie-elektryczne wtryskarki (100T - 450T):
Ultra{0}}precyzyjne, gotowe do stosowania w pomieszczeniach czystych-systemy przeznaczone do komponentów medycznych i optycznych o zerowym ryzyku zanieczyszczenia olejem.
Maszyny wielo-kolorowe/wielo-komponentowe (150T - 1600T):
Zintegrowane stoły obrotowe lub płyty indeksujące do wielomateriałowego oświetlenia samochodowego i-uszczelek z miękkim uchwytem.
Systemy preform PET (250T - 800T):
Specjalnie-zbudowane-szybkie platformy wyposażone w jednostki plastyfikujące o wysokim-momencie obrotowym, technologię chłodzonych płyt dociskowych i dedykowaną automatyzację-po chłodzeniu.
Sprzęt pomocniczy i automatyzacja:
Serworoboty, scentralizowane systemy transportu materiałów, mieszalniki grawimetryczne i regulatory temperatury form skalibrowane pod kątem-przepustowości żywicy o dużej objętości.
Często zadawane pytania
Jesteśmy profesjonalnymi producentami i dostawcami dużych wtryskarek w Chinach, specjalizującymi się w świadczeniu wysokiej jakości niestandardowych usług. Serdecznie zapraszamy do sprzedaży hurtowej dużych wtryskarek na sprzedaż tutaj z naszej fabryki. W celu konsultacji cenowej skontaktuj się z nami.