


Wtryskarki serwo
↵
Producent wtryskarek serwo
Wybór hydraulicznych urządzeń do formowania wtryskowego do produkcji średnio-do-wysokiej-wymaga zrównoważenia kosztów energii, precyzji, czasów cykli i trwałości maszyny. Nowoczesna technologia-serwohydrauliczna eliminuje nieefektywność cieplną i elektryczną tradycyjnych systemów pomp-o stałej wyporności, zapewniając jednocześnie stabilność zacisku i wysoki moment obrotowy wymagany w przypadku żywic konstrukcyjnych.
Ten przewodnik techniczny opisuje specyfikacje wydajności, konfiguracje hydrauliczne, wzory doboru i opcje mechaniczne dla zespołów inżynieryjnych, kierowników ds. zaopatrzenia i dyrektorów operacyjnych zakładów oceniających wtryskarki serwo na potrzeby-zwiększania skali przemysłowej lub modernizacji obiektów.


Przegląd wtryskarki serwo
Serwowtryskarka wykorzystuje dynamiczny system serwomotorów-z zamkniętą pętlą do napędzania wewnętrznych pomp o zmiennej-wyporności lub stałej-przekładni. W przeciwieństwie do konwencjonalnych maszyn hydraulicznych, w których silniki indukcyjne pracują nieprzerwanie z nominalną prędkością obrotową niezależnie od fazy procesu, system-napędzany serwomechanizmem natychmiastowo moduluje prędkość i moment silnika w oparciu o-czasie rzeczywistym wymagania dotyczące ciśnienia i przepływu.
Podczas-faz nieakcji-takich jak chłodzenie, przerwa w formowaniu lub wyrzucanie przez robota,-obroty serwomotoru spadają do niemal-zero. Ta zmiana operacyjna zapewnia trzy podstawowe korzyści:
Oszczędność energii:Zmniejsza zużycie energii elektrycznej w układzie hydraulicznym o 30% do 70% w porównaniu ze standardowymi systemami-o stałej wyporności.
Zarządzanie ciepłem:Minimalizuje nagrzewanie się płynu hydraulicznego przez tarcie, zmniejszając zapotrzebowanie na wodę w chłodnicy oleju i wydłużając żywotność oleju.
Powtarzalność:Utrzymuje czas reakcji poniżej 50 ms dla kontroli ciśnienia wtrysku i pozycji w zamkniętej pętli-, zapewniając mniejsze wahania masy wtrysku-do-.
Konfiguracje maszyn
JEDNOSTKA WTRYSKU:
Serwosilnik i napęd
Azotowana śruba i lufa
Wózek szynowy z prowadnicą liniową
JEDNOSTKA ZACISKOWA:
Podwójne-przełączenie kinematyki
Płyta ze staliwa (zoptymalizowana metodą MES)
Automatyczna matryca hydrauliczna-Regulacja wysokości
SERWO-ZASILNIK HYDRAULICZNY:
Serwosilnik prądu przemiennego z magnesami trwałymi
Wewnętrzna pompa zębata
Kontroler o wysokiej-reakcji
Pięciopunktowy system podwójnego-przełączania: optymalizuje zalety mechaniczne, zapewniając szybki przesuw płyty przy niskim ciśnieniu i dużą siłę mechanicznego blokowania przy końcowym zamknięciu.
Zoptymalizowane metodą FEA-płyty z żeliwa sferoidalnego: płyty z żeliwa sferoidalnego zaprojektowane z żebrami konstrukcyjnymi o niskim-ugięciu, aby zapewnić równomierny rozkład ciśnienia docisku na powierzchni formy.
Automatyczny system smarowania: scentralizowany wolumetryczny rozkład smaru dostarczający odmierzony smar do tulei-prętów i sworzni przegubowych, co zmniejsza zużycie sworzni i zanieczyszczenie cząstkami stałymi.
Hydrauliczna{{0}regulacja wysokości matrycy: regulacja wysokości-napędzanej przekładnią zębatą z cyfrowym monitorowaniem enkodera w celu szybkich zmian w konfiguracji formy.
Wyważony wózek z dwoma-cylindrowymi cylindrami: podwójne hydrauliczne cylindry uruchamiające przykładają zrównoważone siły osiowe do wózka ślimakowego podczas wtrysku, aby zapobiec niewspółosiowości i przechyleniu dyszy.
Bimetaliczny / azotowany ślimak i cylinder: standardowy cylinder ze stali azotowanej SACM 645 z opcjonalnymi okładzinami bimetalicznymi z-węglika wolframu do żywic konstrukcyjnych wypełnionych-włóknem szklanym.
Liniowy ruch szyny prowadzącej: Szyny prowadzące o niskim-tarciu i ruchu liniowym na wózku wtryskowym zmniejszają mechaniczny-poślizg drążka podczas mikro-dozowania i-szybkiego ruchu wtrysku.
Lista produktów
Model: A100 Compact
Siła mocowania: 1000 kN
Krawat-Prześwit pręta (wys. x szer.): 360 x 360 mm
Wydajność wtrysku (PS): 145 g
Maksymalne ciśnienie w systemie: 17,5 MPa
Docelowe zastosowanie: mała precyzyjna elektronika, złącza,-podzespoły
Model: Standard A170
Siła mocowania: 1700 kN
Krawat-Prześwit pręta (wys. x szer.): 460 x 460 mm
Wydajność wtrysku (PS): 280 g
Maksymalne ciśnienie w systemie: 17,5 MPa
Docelowe zastosowanie: Elementy techniczne, obudowy medyczne, zatyczki
Model: A230 Uniwersalny
Siła zwarcia: 2300 kN
Krawat-Prześwit pręta (wys. x szer.): 530 x 530 mm
Wydajność wtrysku (PS): 450 g
Maksymalne ciśnienie w systemie: 17,5 MPa
Docelowe zastosowanie: Części urządzeń gospodarstwa domowego, towary konsumpcyjne, formowanie wtryskowe
Model: A290 Heavy-Duży
Siła mocowania: 2900 kN
Krawat-Prześwit pręta (wys. x szer.): 620 x 620 mm
Wydajność wtrysku (PS): 720 g
Maksymalne ciśnienie w systemie: 17,5 MPa
Docelowe zastosowanie: wykończenia wnętrz pojazdów, łączniki rur przemysłowych
Model: A390-Wysoka głośność
Siła mocowania: 3900 kN
Krawat-Prześwit pręta (wys. x szer.): 710 x 710 mm
Wydajność wtrysku (PS): 1250 g
Maksymalne ciśnienie w systemie: 17,5 MPa
Docelowe zastosowanie:-pojemniki głęboko tłoczone, duże obudowy, pokrywy samochodowe
Model: A550 przemysłowy
Siła mocowania: 5500 kN
Krawat-Prześwit pręta (wys. x szer.): 830 x 830 mm
Wydajność wtrysku (PS): 2100 g
Maksymalne ciśnienie w systemie: 17,5 MPa
Docelowe zastosowanie: duże panele konstrukcyjne, skrzynie, wielokomorowe komponenty samochodowe
Kluczowe cechy techniczne
Architektura sterowania magistralą w zamkniętej-pętli:
Komunikacja kontrolera-z-serwem wykorzystuje protokoły EtherCAT lub CANopen, utrzymując cykle odpowiedzi pętli sterującej poniżej 1 ms.
Wysoko-precyzyjne przetworniki liniowe:
Absolutne optyczne/rezystancyjne enkodery położenia o rozdzielczości 0,01 mm, instalowane na osiach zaciskania, wtrysku i wypychania w celu uzyskania informacji zwrotnej o położeniu.
Strefy temperatur cylindra PID:
Wielo-strefowe sterowanie ogrzewaniem SSR (przekaźnik półprzewodnikowy) z algorytmami-samostrojenia PID utrzymuje tolerancje strefy beczkowej w zakresie +/- 1 stopnia C.
Ochrona przed pleśnią przy niskim{{0}ciśnieniu:
Zmienne ustawienia ciśnienia i prędkości monitorują zamknięcie formy; czułe algorytmy-wykrywania momentu obrotowego powodują natychmiastowe odwrócenie formy w przypadku napotkania oporu.
Interfejsy do wyciągania i odkręcania rdzenia:
Zintegrowane programowalne sekwencje hydraulicznego ściągacza rdzenia (standard 2-obwodowy) z opcjami hydraulicznych silników odkręcających.
Układ serwohydrauliczny i zarządzanie energią
SEKWENCJA PĘTLI STEROWANIA DYNAMICZNEGO:
System Controller ->Wysyła cyfrowe polecenie prędkości/ciśnienia do serwonapędu
Servo Drive ->Steruje serwomotorem prądu przemiennego z magnesami trwałymi
AC Servo Motor ->Napędza pompę zębatą wewnętrzną
Internal Gear Pump ->Zasila siłowniki hydrauliczne
Pressure Transducer ->Wysyła-w czasie rzeczywistym informację zwrotną o ciśnieniu/przepływie do sterownika systemu
Architektura systemu
Jednostka napędowa łączy silnik synchroniczny z magnesami trwałymi (PMSM) z cichą-wewnętrzną pompą zębatą. Ciśnienie w układzie jest stale monitorowane za pomocą cyfrowego przetwornika zamontowanego bezpośrednio na kolektorze wylotowym pompy.
Dynamiczna pętla sterowania
Sterownik maszyny oblicza wymagany przepływ (Q) i ciśnienie (P) dla określonej fazy maszyny (np. ciśnienie docisku, plastyfikowanie lub przesuw płyty dociskowej).
Sygnały są przesyłane do serwonapędu poprzez cyfrową magistralę polową.
Serwonapęd reguluje prędkość silnika (n) w celu regulacji przepływu i reguluje moment obrotowy silnika (tau) w celu regulacji ciśnienia w układzie.
Częstotliwość pętli sprzężenia zwrotnego ciśnienia wynosi 2 kHz, natychmiast zmniejszając obroty silnika podczas utrzymywania ciśnienia lub chłodzenia do poziomu gotowości, zapobiegając stratom energii przez zawory nadmiarowe.
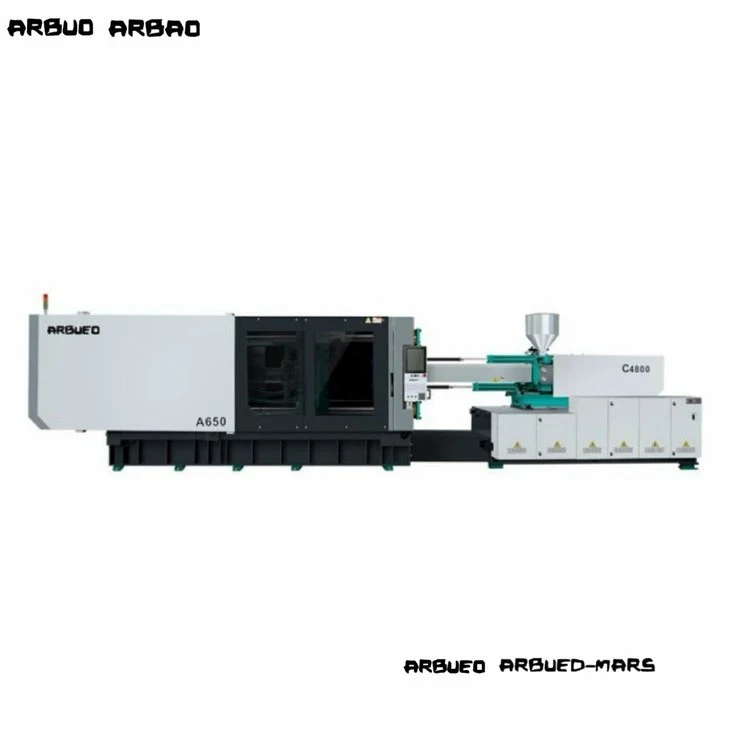
Serwo kontra konwencjonalny układ hydrauliczny
Konwencjonalny: silnik indukcyjny prądu przemiennego (stała prędkość)
Serwohydraulika: Serwosilnik z magnesem trwałym (zmienna prędkość)
Wpływ: Eliminuje pobór mocy, gdy maszyna jest bezczynna.
Konwencjonalny: Wartość podstawowa (100%)
Serwohydraulika: redukcja od 30% do 70%.
Wpływ: Niższe koszty operacyjne na strzał.
Konwencjonalny: Wysoki (obejście zaworu nadmiarowego wytwarza ciepło)
Serwohydraulika: Niska (dostarcza tylko żądaną ilość oleju)
Wpływ: Zmniejsza obciążenie agregatu chłodniczego i opóźnia utlenianie oleju.
Konwencjonalny: Wartość podstawowa (100%)
Serwohydraulika: redukcja od 50% do 70%.
Wpływ: Obniża wymagania dotyczące użyteczności obiektu.
Konwencjonalny: +/- 0.5% do +/- 0.8%
Serwohydraulika: +/- 0.1% do +/- 0.3%
Wpływ: zmniejsza liczbę złomowanych części inżynieryjnych o wąskich-tolerancjach.
Konwencjonalny: 100 ms do 150 ms
Serwohydraulika: poniżej 40 ms
Wpływ: Szybsza inicjacja cyklu i kontrola stopnia ciśnienia.
Konwencjonalny: 75 dBA do 85 dBA
Serwohydraulika: poniżej 70 dBA
Wpływ: poprawia-zgodność z wymogami bezpieczeństwa środowiskowego hali produkcyjnej.
Specyfikacje techniczne
Ogólne parametry mechaniczne (reprezentatywna platforma A290)
Zespół zaciskowy:
Siła mocowania: 2900 kN
Skok otwarcia: 580 mm
Odległość między ściągami (wys. x szer.): 620 mm x 620 mm
Maks. Wysokość formy: 650 mm
Min. Wysokość formy: 220 mm
Skok wyrzutnika: 160 mm
Siła wyrzutnika: 77 kN
Jednostka wtryskowa (rozmiar śruby B):
Średnica śruby: 55 mm
Stosunek L/D: 20:1
Teoretyczna objętość wtrysku: 522 cm3
Masa strzału (PS): 475 g
Szybkość wtrysku: 210 cm3/sek
Maks. Ciśnienie wtrysku: 178 MPa
Prędkość ślimaka (maks.): 0 do 190 obr./min
Napęd / Hydraulika / Elektryka:
Ciśnienie w układzie: 17,5 MPa
Moc silnika serwo: 37 kW
Moc zespołu grzejnego: 16,5 kW
Pojemność zbiornika oleju: 380 L
Wymiary maszyny (dł. x szer. x wys.): 6,2 m x 1,6 m x 2,1 m
Masa maszyny suchej: 9,2 tony metrycznej
Jak wybrać
Krok 1: Obliczenie siły mocowania
Krok 2: Weryfikacja rozmiaru i objętości wstrzyknięcia
Krok 3: Kontrola dopasowania wymiarowego (ściągacz- i światło dzienne)
Krok 4: Analiza ciśnienia wtrysku
Krok 5: Ocena szybkości plastyfikacji
Krok 6: Konfiguracja pomocniczych i głównych obwodów hydraulicznych
Określ wymagany tonaż zacisku w oparciu o całkowitą przewidywaną powierzchnię części wraz z systemem prowadnic, pomnożoną przez specyficzne ciśnienie polimeru we wnęce:
Siła zacisku (kN)=[Przewidywana powierzchnia (cm2) x Ciśnienie w komorze (bar) / 100] x Współczynnik bezpieczeństwa (1,1 do 1,2)
Referencyjne ciśnienia w jamie:
Poliolefina (PE/PP): 300 do 450 barów
Żywice konstrukcyjne (PC, ABS, PA): 500 do 800 barów
Opakowania o cienkich-ściennych opakowaniach: od 800 do 1100 barów
Dopasuj masę części do wydajności wtrysku maszyny. Wybierz rozmiar ślimaka, przy którym wymagana objętość śrutu (część + prowadnica) zużywa od 30% do 80% maksymalnej pojemności strzału lufy:
Mniej niż 20% pojemności beczki: ryzyko degradacji żywicy z powodu nadmiernego czasu przebywania w podgrzewanej beczce.
Większa niż 80% pojemność lufy: ogranicza konsystencję plastyfikującą i zmniejsza równomierność termiczną-śrutu-.
Sprawdź, czy szerokość i wysokość formy mieszczą się w odstępie-poziomego i pionowego pręta (wys. x szer.).
Upewnij się, że minimalne i maksymalne wymiary wysokości formy odpowiadają grubości formy.
Sprawdź, czy minimalny skok otwierania zapewnia wystarczającą przestrzeń do usunięcia części podczas wyciągania-z-ramiona robota (EOAT).
Produkcja i kontrola jakości
Precyzja obróbki płyty:Płyty są obrabiane na 5-osiowych, poziomych centrach obróbczych CNC, aby zapewnić współpłaszczyznowe tolerancje w granicach 0,05 mm na powierzchniach montażowych.
Odprężanie i obróbka cieplna:Ramy maszyn i odlewy płyt poddawane są wyżarzaniu-z odprężeniem termicznym, aby zapobiec deformacji strukturalnej pod ciągłym znamionowym obciążeniem zaciskającym.
Testowanie układu hydraulicznego:Bloki hydrauliczne poddawane są czyszczeniu ultradźwiękowemu; systemy są testowane pod 1,25-krotnym maksymalnym ciśnieniem roboczym w celu sprawdzenia integralności uszczelnienia i zerowego wewnętrznego obejścia wycieków.
Wyrównanie pracy na sucho:Każda ukończona maszyna przed wysyłką przechodzi obowiązkowy 48-godzinny ciągły test pracy na sucho-, sprawdzający sygnatury termiczne ruchu, równowagę naprężenia kolumn i limity hałasu.
Zgodność ze standardami jakości:Wyprodukowano zgodnie z systemami zarządzania jakością ISO 9001; Zgodność CE sprawdzona dla mechanicznych blokad osłon, bezpieczeństwa elektrycznego (EN 60204-1) i standardów bezpieczeństwa hydraulicznego.

Komponenty samochodowe
Części docelowe: tapicerki drzwi, żaluzje HVAC, osłony silnika
Wymagania: Wysoka wytrzymałość konstrukcyjna, niewielkie ślady zapadania, spójność wymiarowa w całym zakresie temperatur otoczenia.
Żywice: PP + 30% włókna szklanego, stopy ABS/PC, PA66.
Kluczowa funkcja maszyny: wielostopniowy-profil prędkości wtrysku i opcje wyciągania rdzenia dla złożonych suwaków form.
Elektryka i Elektronika
Części docelowe: Obudowy przekaźników, listwy zaciskowe, ramy precyzyjne
Wymagania: Wąskie tolerancje, zerowy wypływ na liniach podziału, precyzyjne uruchamianie sworzni.
Żywice: PBT, LCP,-ognioodporny ABS, poliwęglan.
Kluczowa cecha maszyny: Sterowanie ciśnieniem wtrysku w zamkniętej pętli-o wysokiej szybkości reakcji-, zapobiegające-przepełnieniu mikro-struktur.
Produkty przemysłowe i budowlane
Części docelowe: Złączki rurowe, zawory, dławiki kablowe
Wymagania: Możliwość wtrysku z głębokiego-tłoczenia, duża ilość stopionego materiału,-uszczelnianie części o grubych ściankach bez tworzenia pustych przestrzeni.
Żywice: Sztywne PCV, HDPE, PPR.
Kluczowa cecha maszyny: hydrauliczne silniki plastyfikujące o wysokim-momencie obrotowym w połączeniu ze zoptymalizowanymi bimetalowymi profilami śrubowymi-odpornymi na zużycie.
Specjalistyczne zespoły śrubowe i lufowe:
Wkręty z PCV z wysokim-chromowaniem i specjalistyczną konstrukcją końcówek.
Odporne na korozję,-w pełni-beczki bimetaliczne do przetwarzania fluoropolimerów.
Geometria głowicy mieszającej (Maddock / kołki mieszające) do dyspersji przedmieszek.
Modyfikacje hydrauliczne:
Systemy wtrysku-ze wspomaganiem akumulatorowym o dużej-szybkości do zastosowań cienkościennych.
Niezależne konfiguracje hydrauliczne z dwiema-pompami do jednoczesnego ruchu zacisku i uplastyczniania (odzyskiwanie równoległe).
Akumulatory hydrauliczne zapewniające szybką reakcję na prędkość wtrysku.
Opcje automatyzacji i interfejsu:
Interfejsy automatyzacji robota EUROMAP 63 lub SPI.
Protokoły interfejsu bezpieczeństwa EUROMAP 73 / ANSI B11.20 do integracji robotów.
Integracja kontrolera-gorących kanałów bezpośrednio z ekranem HMI maszyny.

Powiązane maszyny
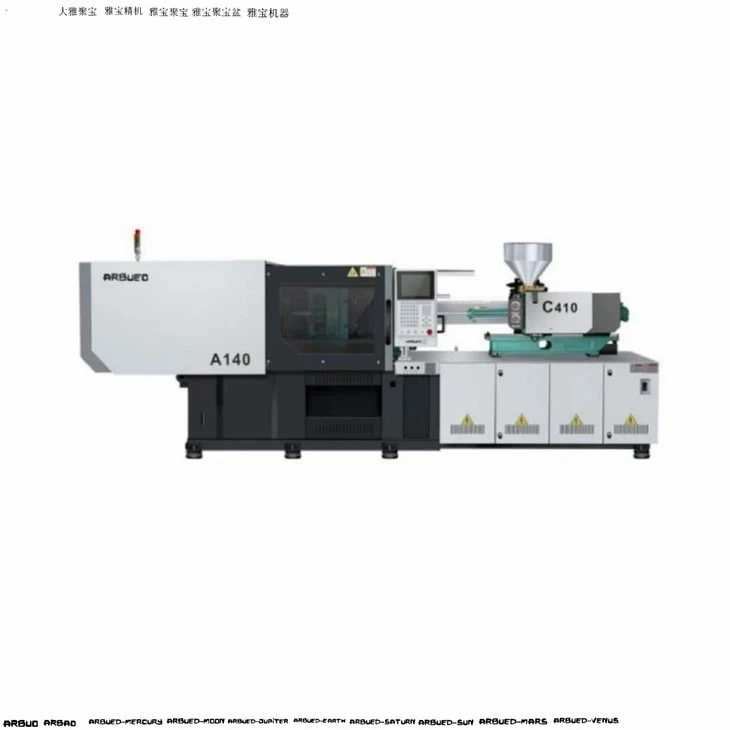
Wysoko-wtryskarki serwo: Optimized for thin-wall packaging, featuring accumulator support, upgraded injection speed (>300 mm/s) i szybką kinematykę przegubową.
Dwie-wtryskarki serwo dociskowe:Zaprojektowany do dużych części konstrukcyjnych (800T do 3500T), oferujący mniejszą powierzchnię, dłuższy skok otwierania i bezpośrednie mocowanie hydrauliczne.
Maszyny wielo-materiałowe / dwu-kolorowe:Wyposażone w podwójne jednostki wtryskowe (w kształcie litery L-, w konfiguracji równoległej lub typu Piggyback) i zintegrowane stoły obrotowe do formowania wielostrzałowego-.
Pionowe wtryskarki serwo:Konstrukcje z pionowym mocowaniem i wtryskiem pionowym zoptymalizowane pod kątem ręcznych lub zautomatyzowanych operacji formowania wkładkowego.
Często zadawane pytania

Poproś o wycenę
Potrzebujesz pomocy w wyborze odpowiedniego tonażu zacisku, rozmiaru ślimaka lub interfejsu pomocniczego dla Twojej linii formierskiej? Podaj poniżej specyfikację produkcji, aby otrzymać szczegółową propozycję techniczną, rysunek układu maszyny i wycenę.
Wymiary części docelowej (dł. x szer. x wys. mm):
Typ i klasa żywicy z tworzywa sztucznego:
Masa części (g) i liczba wgłębień:
Szacowany/wymagany czas cyklu (sek):
Standard napięcia obiektu (np. 480 V, 3 fazy, 60 Hz / 400 V, 3 fazy, 50 Hz):
Inżynierowie wsparcia technicznego są dostępni w celu sprawdzenia układu formy i obliczenia tonażu zacisków przed złożeniem zamówienia.
Jesteśmy profesjonalnymi producentami i dostawcami wtryskarek serwo w Chinach, specjalizującymi się w świadczeniu wysokiej jakości niestandardowych usług. Serdecznie zapraszamy do sprzedaży hurtowej wtryskarek serwo na sprzedaż tutaj z naszej fabryki. W celu konsultacji cenowej skontaktuj się z nami.