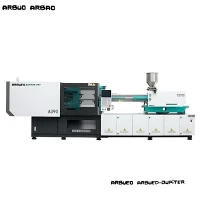
Wtryskarka serwo do ogólnych części z tworzyw sztucznych
Ta serwohydrauliczna wtryskarka ogólnego-zastosowania zapewnia wysoką powtarzalność, niskie zużycie energii i długoterminową-stabilność mechaniczną podczas-produkcji części z tworzyw sztucznych ogólnego przeznaczenia. Zbudowany z wytrzymałego-pięciopunktowego-podwójnego-przegubowego układu mocowania i elektro{7}}serwonapędu, obsługuje siły mocowania od 700 kN (70 ton) do 23 000 kN (2300 ton).
System dynamicznej reakcji w zamkniętej pętli-moduluje prędkość silnika i wydatek pompy zgodnie z-rzeczywistym zapotrzebowaniem procesu. Dzięki wyeliminowaniu standardowego dławienia hydraulicznego zużycie energii podczas faz utrzymywania i chłodzenia zostaje zmniejszone o 30–70% w porównaniu z systemami pomp-o stałej wydajności.
Platforma ta, zaprojektowana do ciągłej produkcji przemysłowej 24 godziny na dobę, 7 dni w tygodniu, przetwarza standardowe żywice towarowe (PP, PE, PS, ABS), a także tworzywa konstrukcyjne (PC, PA6/PA66, POM). Utrzymuje różnicę-wagi strzału w granicach +/- 0.3%.
Kluczowe dane techniczne
Poniższa tabela przedstawia parametry techniczne standardowych rozmiarów ram w całej serii produktów:
|
Parametr |
Jednostka |
Model 90-tonowy |
Model 160-tonowy |
Model 260-tonowy |
Model 480-tonowy |
|
Siła zaciskania |
kN / tonę |
900 / 90 |
1,600 / 160 |
2,600 / 260 |
4,800 / 480 |
|
Krawat-Prześwit pręta (wys. x szer.) |
mm |
360 x 360 |
460 x 460 |
580 x 580 |
800 x 760 |
|
Wymiary płyty (wys. x szer.) |
mm |
530 x 530 |
670 x 670 |
870 x 870 |
1,180 x 1,140 |
|
Grubość formy (min.{0}}maks.) |
mm |
150 - 380 |
180 - 480 |
220 - 620 |
300 - 800 |
|
Maks. Skok otwarcia |
mm |
320 |
410 |
540 |
780 |
|
Opcje średnicy śruby |
mm |
A: 30 / B: 35 / C: 40 |
A: 40 / B: 45 / C: 50 |
A: 50 / B: 55 / C: 60 |
A: 70 / B: 75 / C: 80 |
|
Stosunek L/D |
L/D |
21.5 / 20 / 18 |
22 / 20 / 18 |
22.2 / 20.2 / 18.5 |
22 / 20.5 / 19.2 |
|
Teoretyczna objętość strzału |
cm3 |
113 / 153 / 201 |
226 / 286 / 353 |
471 / 570 / 678 |
1,346 / 1,546 / 1,759 |
|
Masa strzału (PS) |
g |
103 / 140 / 183 |
206 / 260 / 321 |
429 / 519 / 617 |
1,225 / 1,407 / 1,601 |
|
Maks. Ciśnienie wtrysku |
bar |
2,150 / 1,580 / 1,210 |
2,200 / 1,740 / 1,410 |
2,253 / 1,862 / 1,564 |
2,010 / 1,750 / 1,540 |
|
Szybkość wtrysku |
cm3/s |
85 / 115 / 150 |
125 / 158 / 195 |
159 / 192 / 228 |
380 / 436 / 496 |
|
Siła wyrzutnika/skok |
kN/mm |
33 / 100 |
48 / 130 |
65 / 150 |
130 / 200 |
|
Ciśnienie robocze systemu |
bar |
160 |
160 |
160 |
160 |
|
Moc silnika pompy |
kW |
11 |
15 |
22 |
45 |
Kluczowe funkcje
Architektura serwonapędu z zamkniętą-pętlą:Integruje-szybki silnik synchroniczny z magnesami trwałymi z wewnętrzną pompą zębatą. Czas reakcji systemu osiąga maksymalną moc w czasie krótszym niż 40 milisekund.
Analiza elementów skończonych (FEA) Projekt płyty dociskowej:Żeliwne płyty dociskowe zoptymalizowane za pomocą FEA minimalizują ugięcie przy pełnym obciążeniu mocowania, chroniąc linie podziału formy przed powstawaniem odprysków i zapobiegając przedwczesnemu zużyciu sworznia rdzenia.
Wysoko-precyzyjny moduł wtryskowy:Cylindry z podwójnym-wtryskiem utrzymują zrównoważone siły osiowe działające na ślimak podczas plastyfikacji i wtryskiwania, minimalizując przechylenie płyty dociskowej i niewspółosiowość cylindra.
Proporcjonalne sterowanie hydrauliczne dla wyrzutu i uciągu rdzenia:Oferuje programowalne profile prędkości, położenia i ciśnienia dla wielu hydraulicznych pociągnięć rdzenia i sworzni wypychaczy.
Scentralizowane automatyczne smarowanie smarem:Automatycznie dozuje monitorowane dawki smaru do tulei-prętów ściągających i połączeń przełączających na podstawie liczby cykli operacyjnych, ze śledzeniem- usterek czujnika ciśnienia.
Kontroler mikroprocesorowy:Zawiera kolorowy ekran dotykowy o przekątnej 10,4-, obsługujący operacje w wielu językach, sterowanie PID strefy grzewczej w zakresie +/- 1 stopnia C, rejestrację danych cykli i interfejsy robota EUROMAP 63/78.
Konfiguracja maszyny
Przepływ systemu
[Servo Motor + Gear Pump] -> [Hydraulic Manifold Block] -> [Proportional Valves] -> [Actuators: Clamping / Injection / Ejection] -> [Rotary Encoder & Pressure Transducer] ->[Ekran dotykowy PLC o przekątnej 10,4 cala]
Jednostka wtryskowa
Nitrided alloy steel screw and barrel (38CrMoAlA) treated with ion nitriding to achieve a hardness depth of 0.5 - 0.8 mm and surface hardness >= 900 WN.
Ceramiczne pasma grzejne sterowane PID- podzielone na 4 - 6 niezależne strefy grzewcze z monitorowaniem termopary.
Liniowe przetworniki położenia monitorują położenie wtrysku, położenie zatrzymania i przeciwciśnienie ślimaka z rozdzielczością 0,01 mm.
Zabezpieczenie przed-zimnym-startem blokuje plastyfikację do czasu, aż wszystkie strefy beczki osiągną wyznaczone temperatury topnienia przez ustawiony okres wygrzewania.
Jednostka zaciskowa
Pięciopunktowy, podwójny-łącznik mechaniczny zaprojektowany z myślą o szybkim otwieraniu i zamykaniu z płynnymi krzywymi przyspieszania-zwalniania.
Ściągi ze stali hartowanej (42CrMo) z twardym-chromowaniem (głębokość 0.03 - 0.05 mm) zapewniają odporność na zmęczenie rozciągające.
Automatyczna regulacja wysokości formy napędzana silnikiem hydraulicznym i zespołem przekładni słonecznej.
Zabezpieczenie formy pod niskim-ciśnieniem z regulowaną czułością zapobiega uszkodzeniom pleśni przez-niewyrzucone części lub odpryski.
Układy hydrauliczne i elektryczne
System dynamicznej pompy serwo dostosowany do wysokiej stabilności wyporu płynu.
Zawory hydrauliczne klasy premium (Rexroth / Vickers) zamontowane na blokach kolektorów-o krótkiej drodze redukują wewnętrzne spadki ciśnienia i gromadzenie się-ciepła.
Monitorowanie temperatury oleju z automatycznym wyzwalaniem alarmu, jeśli temperatura oleju hydraulicznego przekroczy 55 stopni C.
Układ szafy elektrycznej zgodny ze standardami bezpieczeństwa CE/UL, wykorzystujący komponenty niskonapięciowe Schneider/Siemens-i izolowaną pętlę chłodząco-wentylacyjną.
Zalety techniczne
Porównanie efektywności energetycznej
Tradycyjna pompa stała: Pełna moc wyjściowa w sposób ciągły. Wysokie straty energii w fazie bezczynności i chłodzenia.
Układ serwohydrauliczny: dynamiczne dopasowanie mocy. Wyjście osiąga szczyt podczas wtrysku, spada podczas utrzymywania i osiąga prawie zero podczas chłodzenia. Całkowita redukcja energii: 30% - 70%.
Podstawowe korzyści techniczne
Zarządzanie temperaturą i trwałość oleju: ponieważ serwomotor pracuje z prędkością bliską-zerowej podczas faz chłodzenia i postoju, wytwarzanie ciepła oleju hydraulicznego jest zmniejszone. Zmniejsza to zapotrzebowanie na wodę chłodzącą nawet o 50% i utrzymuje lepkość oleju, wydłużając żywotność uszczelnień hydraulicznych i redukując cykle degradacji oleju.
Stabilność ciężaru strzału:-zamknięta pętla, transdukcyjne sprzężenie zwrotne ciśnienia, próbki ciśnienia w beczce w odstępach 1 ms. Ten poziom kompensacji w czasie rzeczywistym-ogranicza wahania masy strzału--do +/- 0.3%, zachowując zgodność z wąskimi-tolerancjami części komercyjnych.
Sztywność konstrukcyjna: Ugięcie płyty utrzymuje się w granicach 0,05 mm przy maksymalnej sile mocowania. Zapewnia to równomierny rozkład siły zwarcia w dużych formach wielogniazdowych-, redukując różnice w grubości wypływki i ścianek części.
Niski poziom hałasu: Hałas podczas pracy utrzymuje się na poziomie poniżej 75 dB(A) przy maksymalnym obciążeniu ciśnieniem hydraulicznym, zapewniając bezpieczniejsze i cichsze środowisko w hali produkcyjnej w porównaniu z konwencjonalnymi prasami hydraulicznymi.
Typowe zastosowania
|
Komponenty samochodowe |
Artykuły konsumpcyjne i gospodarstwa domowego |
Przemysłowe i elektryczne |
|
Klipsy do wykończenia wnętrza |
Uchwyty do lodówki |
Złączki i złączki rurowe |
|
Obudowy złączy |
Przekładnie pralki |
Wytrzymałe-skrzynie do przechowywania |
|
Przełącz ramki |
Obudowy elektronarzędzi |
Wsporniki do zarządzania kablami |
|
Otwory wentylacyjne HVAC |
Obudowy i ramki |
Skrzynki przyłączeniowe elektryczne |
Kompatybilność materiałowa
Standardowa konfiguracja ogrzewania i ślimaka przetwarza niekorodujące tworzywa termoplastyczne w temperaturach do 350 stopni C:
Polipropylen (PP) i polietylen (HDPE / LDPE):Doskonała stabilność stopu w przypadku dużych, cienkościennych-pojemników, nakrętek i artykułów gospodarstwa domowego.
Akrylonitryl-butadien-styren (ABS) i polistyren (PS / HIPS):Wysoka wierność wykończenia powierzchni pokryw urządzeń, obudów i towarów konsumenckich.
Poliamidy (PA6 / PA66) Bez wypełnienia:Śruby szybkiego odzyskiwania utrzymują precyzyjne dozowanie bez ślinienia.
Mieszanki poliwęglanu (PC) i PC/ABS:Serwomotory o wysokim-momencie obrotowym zapewniają równomierne ścinanie bez degradacji termicznej.
Opcje konfiguracji
|
Kategoria opcji |
Konfigurowalne moduły |
Podstawowa korzyść |
|
Ochrona przed zużyciem |
Bimetaliczna lufa, końcówka śruby z węglika, chromowane płyty |
Wydłużona żywotność materiałów ściernych/korozyjnych |
|
Automatyka i Hydraulika |
Dodatkowe naciągi rdzenia, odkręcanie silników, pneumatyczne zasuwy zaworów |
Złożone projekty form i automatyczne odkręcanie gwintów |
|
Precyzyjne sterowanie |
Płaszcze izolacyjne beczek, porty ciśnieniowe wnękowe, sterowniki gorących kanałów |
Niższe zużycie energii i zero-przetwarzania defektów |
Ulepszenia śrub i luf
Bimetaliczna śruba i lufa: powłoka ze stopu węglika wolframu do obróbki materiałów ze wzmocnieniem do 40% włóknem szklanym.
Opakowanie z PVC/korozyjnego plastiku: twarda, chromowana-śruba ze specjalnym profilem zabierakowym, wentylatory chłodzące z wymuszonym obiegiem powietrza i niklowane-płyty dociskowe.
Ulepszenia układu hydraulicznego i sterowania
Ciągnięcie rdzenia z wieloma pętlami: do 4 niezależnych hydraulicznych pociągnięć rdzenia sterowanych za pomocą zaworów proporcjonalnych.
Zintegrowane moduły sterujące gorącymi kanałami: od 4 do 16 stref temperaturowych zintegrowanych bezpośrednio z głównym wyświetlaczem PLC maszyny.
Sterowanie zasuwą zaworową: Pneumatyczny lub hydrauliczny interfejs zasuwy zaworowej do konstrukcji form bez prowadnic.
Zarządzanie energią: Paski grzewcze na podczerwień, które obniżają zużycie energii cieplnej o dodatkowe 15% - 25%.
Produkcja i kontrola jakości
Przebieg procesu
Kontrola komponentów surowych: kontrola wymiarowa CMM i ultradźwiękowe wykrywanie wad odlewów.
Precyzyjna obróbka i osiowanie:-wyżarzanie odprężające, a następnie frezowanie CNC i osiowanie za pomocą interferometrii laserowej.
Testowanie jakości przed-wysyłką: 48-godzin ciągłej pracy na sucho i skanowanie termowizyjne przy pełnym obciążeniu.
Kluczowe standardy jakości
Obróbka skrawaniem i odprężanie: Odlewy z płyty dociskowej poddawane są-wyżarzaniu odprężającemu przed precyzyjnym frezowaniem CNC. Krytyczne powierzchnie montażowe są obrabiane w jednym ustawieniu, aby zachować ścisłe tolerancje równoległości (<0.08 mm across platen face).
Precyzyjne wyrównanie: wyrównanie-ściągów i równoległość płyt weryfikuje się za pomocą interferometrów laserowych i cyfrowych czujników zegarowych.
Testy hydrauliczne: kolektory poddawane są testom-spadku ciśnienia i szczelności przy 125% znamionowego ciśnienia układu (200 barów).
Zapewnienie jakości w ciągu 48 godzin pracy na sucho: Każda ukończona maszyna przechodzi ciągły, 48-godzinny zautomatyzowany test fabryczny przed wysyłką. Obejmuje to cykle mocowania przy pełnej prędkości i pełnym ciśnieniu, obrazowanie termiczne i kalibrację czujnika.
Personalizacja i wsparcie OEM
Wspieramy dystrybutorów maszyn, integratorów systemów i nabywców OEM, oferując niestandardowe możliwości inżynieryjne:
Niestandardowe wymiary mechaniczne:Większy prześwit-dla ściągaczy, większy skok otwarcia formy i niestandardowe układy otworów montażowych płyty dociskowej (normy ANSI, SPI lub EUROMAP).
Lokalizacja oprogramowania:Niestandardowy projekt interfejsu oprogramowania PLC, obsługujący zlokalizowane języki, określone poziomy uprawnień użytkowników i niestandardowe parametry rejestrowania danych.
Integracja systemu:Dostosowane interfejsy do montażu ramion robotów, elementy sterujące synchronizacją przenośników i gniazda zasilania urządzeń pomocniczych (np. granulatory, regulatory temperatury form, suszarki materiałów).
Personalizacja marki (OEM):Niestandardowe kolory farb, oznakowanie marki, niestandardowe tablice ostrzegawcze i dostosowana dokumentacja techniczna.
Lista kontrolna zapytania ofertowego
Aby pomóc nam wybrać odpowiedni rozmiar ramy, geometrię śruby i profil hydrauliczny dla Twojego zastosowania, w zapytaniu prosimy o podanie następujących szczegółów technicznych:
Informacje o części:Wymiary części, plik/rysunek 3D, zakres grubości ścianki, masa docelowa i przewidywana powierzchnia.
Dane techniczne żywicy:Dokładny gatunek polimeru, producent, stopień skurczu i zawartość dodatków (np. % włókna szklanego, środki zmniejszające palność).
Wymagania produkcyjne:Pożądany czas cyklu, wymagana roczna objętość jednostki i szczegóły układu formy (liczba gniazd, układ kropli).
Dane formy:Masa formy, wymagania dotyczące uciągu rdzenia (liczba rdzeni hydraulicznych/pneumatycznych) i szczegóły gorących kanałów (liczba stref, wymagania dotyczące zasuw zaworowych).
Konfiguracja elektryczna i regionalna:Lokalne fabryczne napięcie/częstotliwość robocza (np. 480 V / 60 Hz, 380 V / 50 Hz), temperatura otoczenia w instalacji i regionalne standardy zgodności (CE, UL, CSA).
Często zadawane pytania
P: Jaka jest przewaga pod względem czasu cyklu maszyny serwohydraulicznej w porównaniu ze standardową maszyną hydrauliczną?
Odp.: Układ serwo szybko przyspiesza i zwalnia funkcje hydrauliczne bez udaru hydraulicznego. Chociaż czas chłodzenia fizycznego pozostaje zależny od geometrii części i właściwości termicznych materiału, czasy cyklu suchego są zwykle skracane o 10–20% dzięki szybkim, kontrolowanym reakcjom zaworów i zoptymalizowanym profilom przyspieszenia płyty dociskowej.
P: W jaki sposób ta maszyna utrzymuje stałą masę części?
Odp.: System sterowania-w zamkniętej pętli próbkuje ciśnienie hydrauliczne w układzie i położenie śruby w czasie rzeczywistym. Gdy lepkość żywicy ulega niewielkim wahaniom,-na przykład ze względu na zmianę partii lub proporcje mieszanki przemiału,-serwonapęd natychmiast dostosowuje prędkość silnika, aby utrzymać precyzyjną prędkość wtrysku i utrzymać profile ciśnienia.
P: Czy ta maszyna może obsługiwać materiały inżynieryjne, takie jak Nylon 66 z 30% zawartością włókna szklanego?
Odp.: Tak, pod warunkiem, że jest wyposażony w nasz opcjonalny pakiet bimetaliczny. Standardowe azotowane śruby ulegają szybkiemu zużyciu podczas obróbki żywic-wzmacnianych włóknem szklanym. Opcja bimetalicznego ślimaka i lufy zapewnia odporność na ścieranie i erozję niezbędną do utrzymania stałej masy śrutu w długich seriach produkcyjnych.
P: Jaki harmonogram konserwacji jest wymagany dla układu hydraulicznego?
Odp.: Codziennie: sprawdzaj poziom oleju hydraulicznego i przeglądaj odczyty ciśnienia automatycznego centralnego smarowania.
Co 3000 godzin pracy: Oczyść lub wymień wkład filtra głównego przewodu powrotnego oleju.
Co 5000 godzin pracy: Próbka czystości oleju hydraulicznego; wymienić olej, jeśli całkowite zanieczyszczenie ciałami stałymi przekracza standardy czystości ISO 4406 (16/19/13). Przy pracy serwa przy niskiej-ciepło, żywotność oleju zwykle przekracza 10 000 do 12 000 godzin pracy w normalnych warunkach warsztatowych.
P: Jakie certyfikaty i standardy bezpieczeństwa są obsługiwane?
Odp.: Standardowe maszyny są dostarczane zgodnie z lokalnymi dyrektywami dotyczącymi maszyn zapewniających bezpieczeństwo i są wyposażone w podwójne blokady elektryczne i mechaniczne na drzwiach ochronnych operatora, obwody zatrzymania awaryjnego i izolowane panele elektryczne-wysokiego napięcia. Maszyny można skonfigurować tak, aby były zgodne z wytycznymi elektrycznymi CE (EN 201), ANSI/SPI B151.1 lub CSA w oparciu o wymagania rynku docelowego.
Popularne Tagi: Wtryskarka serwo do ogólnych części z tworzyw sztucznych, Chiny Wtryskarka serwo dla ogólnych producentów, dostawców, fabryka części z tworzyw sztucznych